XIAMEN ACEY NEW ENERGY TECHNOLOGY CO., LTD.

Categorias
Novo Blog
Como escolher uma linha de montagem de baterias: Semicos automática vs. Totalmente automática
November 04 , 2026Decidir entre uma linha de montagem de baterias semiautomática e uma totalmente automática é geralmente o primeiro grande dilema em qualquer projeto de linha. A escolha determina o custo inicial, o espaço necessário na fábrica, a mão de obra, a velocidade de troca e a facilidade com que a linha poderá crescer posteriormente. Este guia oferece às equipes de compras e engenharia uma base prática para escolher o nível correto de automação antes de solicitar cotações.
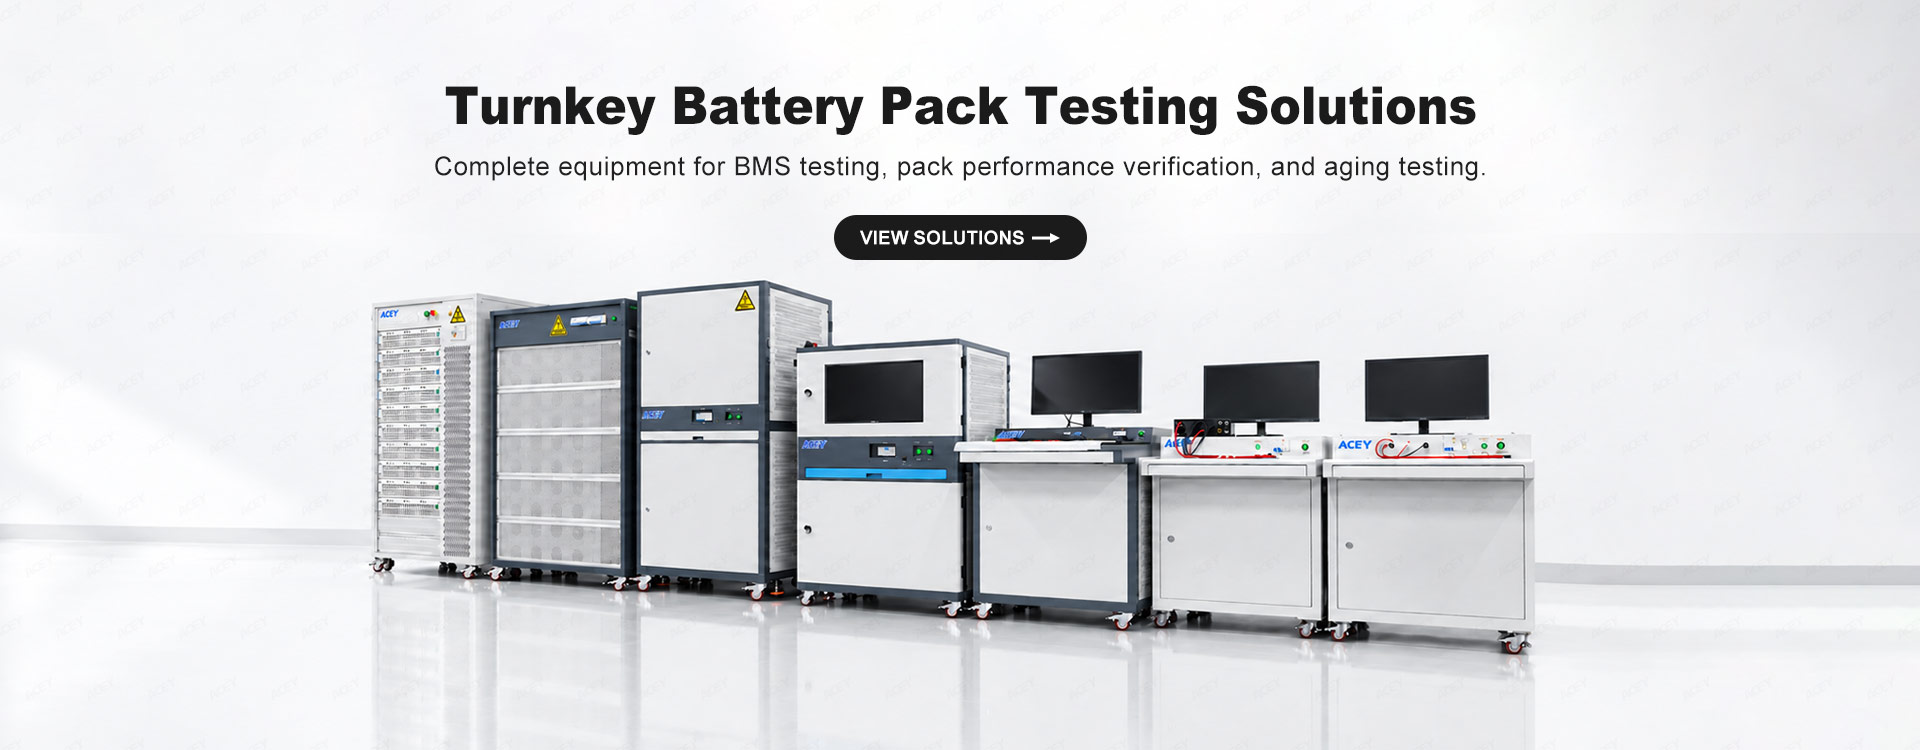
Antes de comparar marcas ou modelos, um comprador precisa definir o nível de automação. Uma linha semiautomática e uma linha totalmente automática não são o mesmo produto com preços diferentes — são sistemas de produção distintos. A versão semiautomática pressupõe que os operadores movam as baterias entre as estações, carreguem os gabaritos e frequentemente realizem etapas manuais; a versão totalmente automática move as baterias em esteiras, executa as estações com robôs ou máquinas dedicadas e registra os dados automaticamente.
Errar nisso é caro. Automatizar excessivamente um produto de baixo volume e mudança frequente desperdiça capital e complica a troca de ferramentas. Subautomatizar um produto estável de alto volume limita a produção e consome mão de obra. A resposta certa depende do volume, da estabilidade do produto e de quanta integração de engenharia a fábrica pode suportar.
Uma linha de montagem de baterias semiautomática mantém as estações centrais do processo — triagem de células, soldagem, testes, inspeção —, mas depende de operadores para a movimentação de materiais e algumas operações manuais. Características típicas:
As linhas semiautomáticas atendem a P&D, lotes piloto, volumes baixos ou variados e fábricas que ainda estão aprendendo o design de suas baterias. O custo inicial é menor e o risco de se comprometer excessivamente com uma configuração é reduzido.
Uma linha de montagem de baterias totalmente automática conecta as estações com esteiras, transferências e um sistema de controle para que as baterias se movam pelo processo com o mínimo de intervenção do operador. Características típicas:
As linhas totalmente automatizadas atendem a produtos estáveis e de alto volume, onde a consistência, a economia de mão de obra e a rastreabilidade de dados importam mais do que a troca frequente. Elas exigem mais integração de engenharia e uma definição de produto mais clara e fixa logo no início.
A tabela abaixo compara os dois níveis em relação aos fatores que geralmente decidem um projeto. Trate as descrições como orientação geral — a capacidade real depende da configuração específica da linha e do design da sua bateria.
| Fator | Semiautomática | Totalmente automática |
|---|---|---|
| Envolvimento do operador | Alto — carrega, transfere e auxilia na maioria das etapas | Baixo — transferência e manuseio automatizados |
| Vazão | Limitada pelo ritmo do operador e equilíbrio das estações | Definida pelo tempo de ciclo da estação; sustentada e repetível |
| Troca de ferramentas | Rápida e de baixo custo; dispositivos mais simples | Mais lento; são necessárias alterações de ferramentas e programas |
| Custo inicial | Capital menor; mais fácil de implementar por fases | Maior capital e esforço de integração |
| Espaço no chão | Mais espaço por unidade produzida; estações dispersas | Layout compacto e linear; menos deslocamento |
| Dados e rastreabilidade | Parcial; frequentemente registros manuais | Registro automático, pronto para MES |
| Melhor para | P&D, piloto, volume variado / baixo | Produção estável e de alto volume |
O volume é a informação mais útil. Um valor realista de pacotes por hora — sob condições normais e com a sua topologia de pacotes real — indica quantas estações você precisa e se o manuseio manual se torna o gargalo.
O tipo de célula altera a facilidade com que uma linha pode ser automatizada, pois os dispositivos de fixação e os métodos de união diferem por formato:
Se você opera com múltiplos formatos, confirme se uma única linha consegue lidar com a troca ou se linhas separadas fazem mais sentido — ferramentas específicas de formato geralmente não podem ser totalmente compartilhadas.
O preço de compra é apenas parte da comparação. Ao planejar o escopo, pondere também:
Peça aos fornecedores que informem a vazão, a necessidade de mão de obra e o tempo de troca sob a mesma especificação de embalagem definida, para que as propostas sejam comparáveis em vez de otimistas.
Escolha a automação completa quando tiver um design de bateria estável, alto volume sustentado e uma necessidade clara de tempo de ciclo consistente, menor mão de obra e rastreabilidade automática de dados. Se o seu produto ou volume ainda estiver mudando, uma base semiautomática ou modular geralmente é o começo mais seguro.
Muitas vezes sim, se for projetada com interfaces padrão e espaço reservado. Muitas fábricas começam com estações de classificação, soldagem e teste semiautomáticas, e depois adicionam transferência automática, inspeção visual e captura de dados conforme o volume cresce. Confirme os caminhos de atualização com o fornecedor antes de fazer o pedido.
Sim. Os formatos cilíndricos são geralmente os mais fáceis de automatizar, os prismáticos escalam bem com estações de compressão e soldagem de barramento, e os de bolsa precisam de mais dispositivos personalizados. Os estágios principais do processo são compartilhados, mas os dispositivos e o manuseio diferem por tipo de célula.
Rm703, No.223, Qishan North Road, Huli District, Xiamen, Fujian, China
O email : allen@xmacey.com
Tel : +8618950009155
Whatsapp : +8618950009155